Inicio › Bambu Lab serie H2: impresoras 3D de filamento para producir
Las H2S, H2D, H2C y H2D Pro de Bambu Lab: cámara calefactada, 350 °C de boquilla y cargador automático de bobinas. Filamento preparado para piezas de uso final.
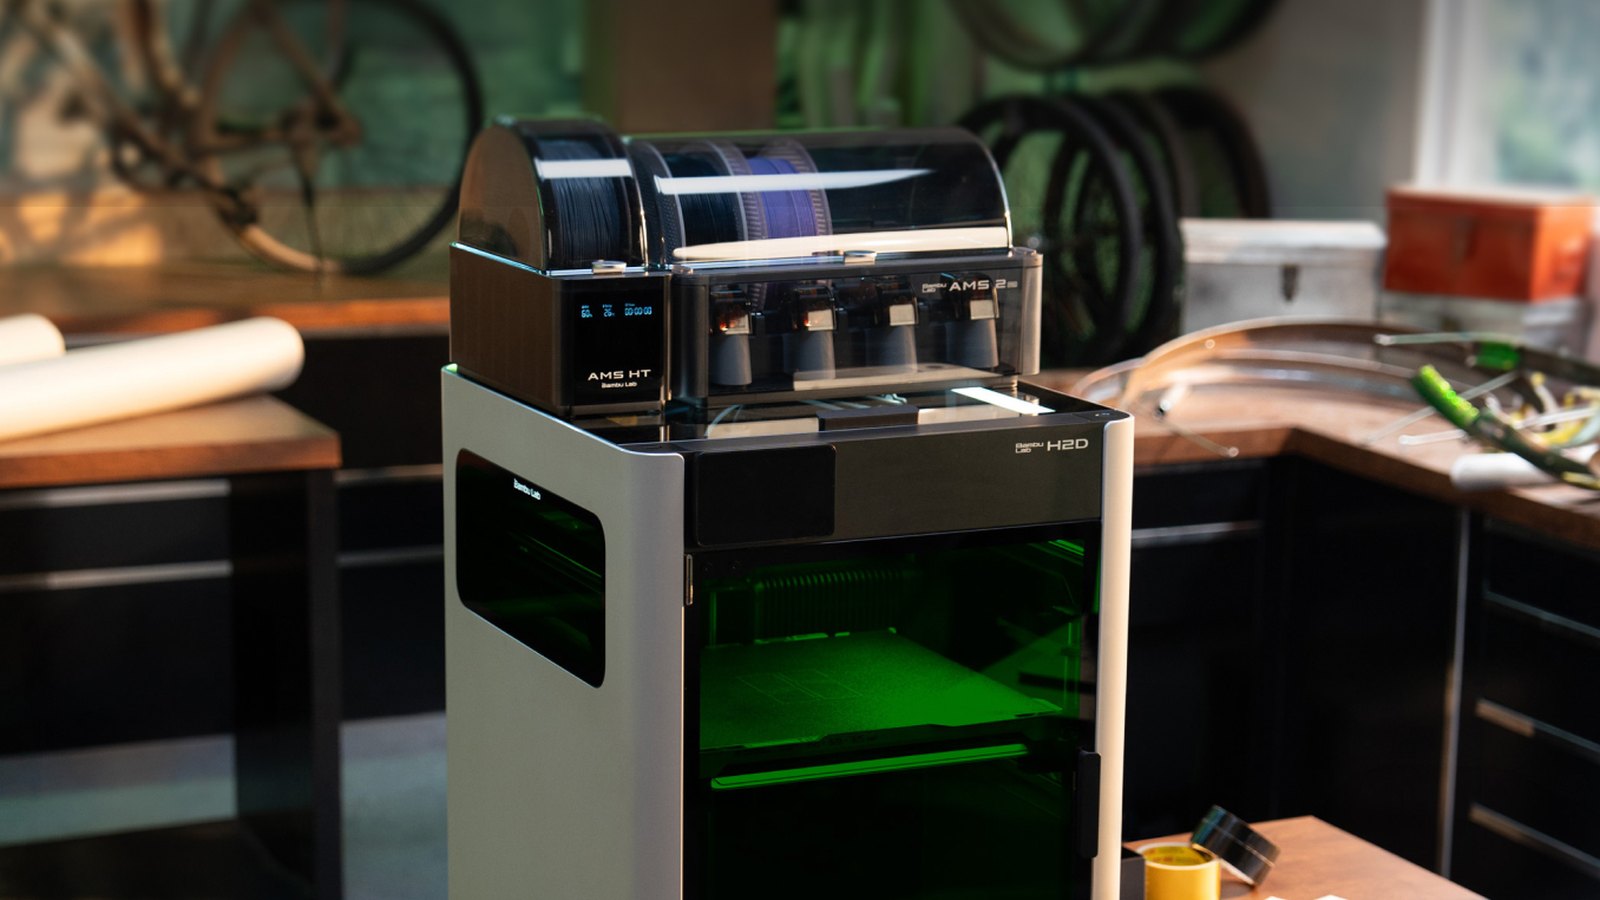
La serie H2 de Bambu Lab es filamento preparado para producir, no para trastear. Cámara calefactada a 65 °C, boquilla de 350 °C, cabezal de hasta 1.000 mm/s y cargador automático de bobinas: con eso dejas de imprimir solo PLA y empiezas a hacer piezas de ABS, ASA, policarbonato o nylon con fibra que aguantan en una máquina de verdad. Somos distribuidor y las cuatro van por presupuesto, porque lo que cambia el precio final es la configuración.
Comparten chasis, cámara, software y ecosistema de materiales. Lo que cambia entre uno y otro es cómo manejan varios materiales a la vez, y de ahí sale todo lo demás.
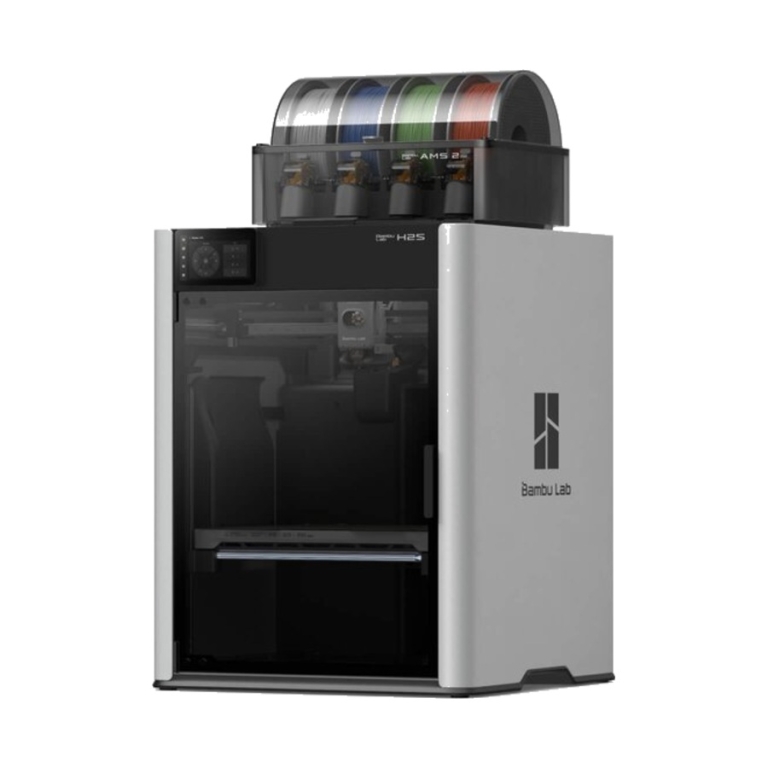
Una boquilla y el mayor volumen de la serie
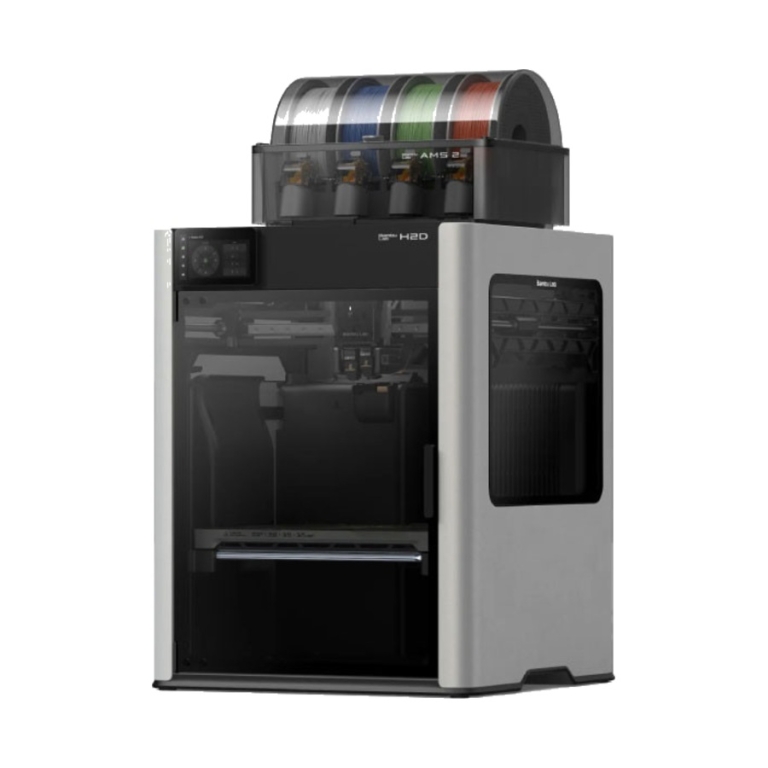
Doble extrusor independiente: dos materiales a la vez
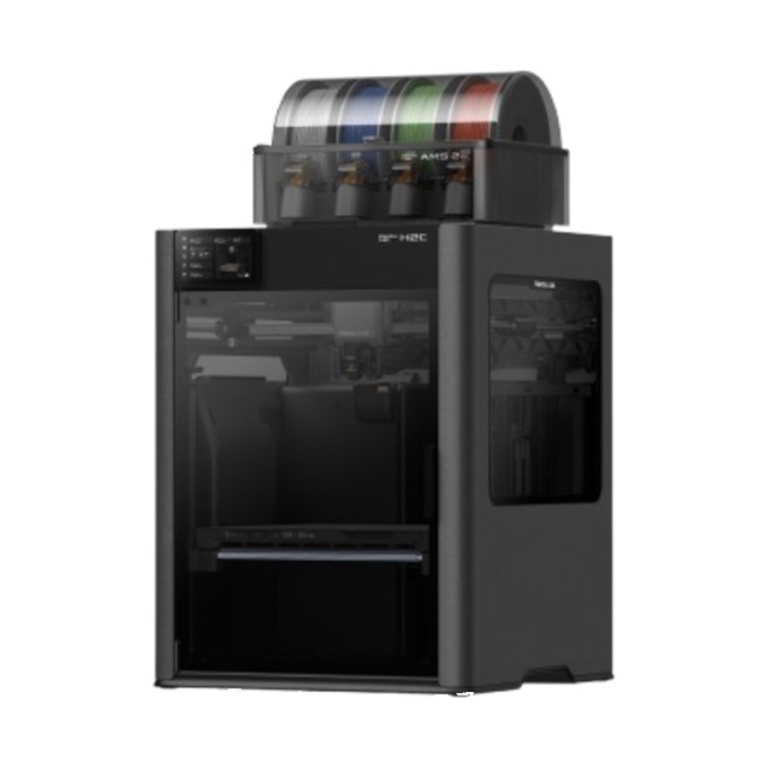
Sistema Vortek: multimaterial sin torre de purga
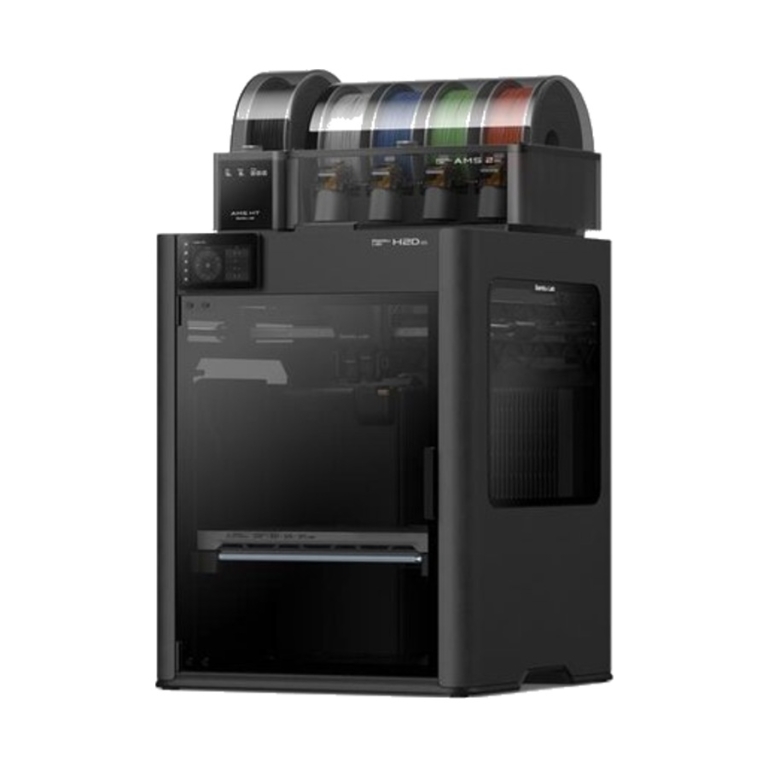
La versión de producción continua, para polímeros de ingeniería
| Característica | H2S | H2D | H2C | H2D Pro |
|---|---|---|---|---|
| Volumen de impresión | 340 × 320 × 340 mm | 325 × 320 × 325 mm | 330 × 320 × 320 mm | El de la H2D |
| Extrusión | Una boquilla | Dos boquillas independientes (IDEX) | Sistema Vortek | Dos boquillas independientes (IDEX) |
| Materiales en el mismo trabajo | Uno, más colores con la AMS | Dos a la vez | Hasta cuatro, sin torre de purga | Dos a la vez |
| Boquilla y cámara | 350 °C · 65 °C | 350 °C · 65 °C | 350 °C · 65 °C | 350 °C · 65 °C |
| Dónde encaja | Piezas grandes y tiradas largas | Soportes solubles y piezas bimaterial | Multicolor y multimaterial sin desperdicio | Producción continua y polímeros de ingeniería |
| Desde | 1.175,63€ | 1.637,82€ | 1.889,92€ | 3.108,40€ |
| Ver la H2S | Ver la H2D | Ver la H2C | Ver la H2D Pro |
La pregunta que lo resuelve casi siempre es cuántos materiales necesitas en la misma pieza. Si uno, la H2S, que además es la que más volumen te da. Si dos —porque quieres soportes solubles y dejar de lijar, o combinar rígido con flexible—, la H2D. Si son más de dos y trabajas en color, la H2C, que con el sistema Vortek se ahorra la torre de purga: en multicolor, esa torre puede llegar a gastar más filamento que la propia pieza. Y si la máquina va a estar produciendo todo el día con materiales de ingeniería, la H2D Pro.
Tres cosas, y las tres se notan en el día a día.
La cámara calefactada. Es la frontera real. Sin ella, el ABS y el ASA se despegan y se agrietan al enfriarse, y el policarbonato directamente no sale. Con 65 °C de cámara activa esos materiales pasan a ser rutina, y con ellos piezas que aguantan temperatura, intemperie y golpes.
La velocidad. Un cabezal que se mueve a 1.000 mm/s con 20.000 mm/s² de aceleración no es un número de catálogo: es la diferencia entre iterar dos veces al día o dos veces por semana. Y en tirada larga, entre ocupar la máquina un turno o tres.
El cargador de bobinas (AMS). Guarda varios filamentos, los cambia solo y los mantiene secos. Lo segundo es lo que más se agradece: el PETG, el nylon y el TPU absorben humedad y empiezan a dar piezas feas sin que sepas por qué.
PLA y PETG para el día a día; ABS y ASA cuando la pieza va a estar fuera o a recibir calor; policarbonato cuando tiene que aguantar; y compuestos con fibra de carbono o de vidrio cuando necesitas rigidez sin peso. En la tienda tenemos de momento el PLA Basic de Bambu Lab; el resto de la gama te la traemos bajo pedido, dinos qué necesitas.
Lo normal en un taller que produce es acabar con las dos tecnologías, porque resuelven cosas distintas. El filamento te da piezas grandes, tenaces y baratas, y materiales que aguantan temperatura. La resina te da detalle fino, superficie lisa y tolerancias ajustadas, en piezas más pequeñas y a más coste por pieza. Si lo tuyo son carcasas, utillaje y prototipos que se montan y se prueban, mira estas; si son modelos que se miran o se miden, mira la Form 4, y si empiezas, la Form Studio 1.
Y si lo que necesitas son piezas funcionales de nylon sin soportes y en serie corta, la tecnología es el sinterizado: las Fuse.
Van en escalera. La H2S si lo que quieres es volumen y velocidad con un material: tiene la cámara más grande de la serie y es la más rápida. La H2D si necesitas dos materiales a la vez, que en la práctica significa soportes solubles y piezas bimaterial. La H2C si trabajas con varios colores o materiales en la misma pieza y te duele el filamento que se va en la torre de purga. Y la H2D Pro si la máquina va a estar produciendo sin parar y con polímeros de ingeniería.
Es el cargador de bobinas que va encima de la impresora: guarda varios filamentos, los cambia solo durante la impresión y los mantiene secos, que para PETG, PA o TPU importa bastante. Las versiones AMS Combo del catálogo ya la incluyen. Se pueden encadenar varias unidades y llegar a 24 filamentos distintos disponibles a la vez.
Desde PLA y PETG hasta ABS, ASA, PC y compuestos con fibra de carbono o de vidrio. La clave está en la cámara calefactada a 65 °C y en la boquilla de 350 °C: sin cámara, el ABS y el ASA se despegan y se agrietan, y esa es justo la frontera entre una impresora de escritorio y una que sirve para producir.
Son para cosas distintas y lo normal en un taller que produce es acabar con las dos. El filamento te da piezas grandes, tenaces y baratas, y aguanta temperatura; la resina te da detalle fino, superficie lisa y tolerancias ajustadas, pero en piezas más pequeñas y a más coste por pieza. Si imprimes utillaje, carcasas y prototipos que se montan, el FDM; si imprimes modelos que se miran o se miden, la resina.
Para PLA y PETG, no: la cámara va cerrada y filtrada y la máquina puede estar en la oficina. Si vas a imprimir ABS o ASA de forma continuada, ponla en un sitio ventilado, igual que harías con cualquier otra. Ocupa poco más de medio metro de ancho y pesa algo más de 30 kg, así que necesita una mesa firme, no un carrito.
Sí, y es la razón de comprarla aquí en vez de en una tienda online. Te ayudamos a elegir el modelo, a ponerla en marcha y a ajustar el perfil de impresión del material que vayas a usar, que es donde se pierde el tiempo las primeras semanas. Llevamos años con impresión 3D en el taller de Hernani y damos servicio técnico propio.
Porque no te vendemos una caja y te deseamos suerte. Te ayudamos a elegir el modelo con lo que vas a imprimir de verdad, la ponemos en marcha y ajustamos contigo el perfil del material, que es donde se va el tiempo las primeras semanas. Y si más adelante necesitas resina o sinterizado, lo tienes con el mismo interlocutor.
Cuéntanos qué piezas quieres hacer y cuántas al mes y te decimos cuál de las cuatro te sobra y cuál te falta.